Quando se fala em controle de qualidade na indústria, é comum pensar em câmeras, sensores, CLPs e sistemas eletrônicos. Essas tecnologias são importantes, mas nem todo erro exige uma solução complexa. Em muitos processos, a própria geometria da peça pode confirmar se a montagem está completa. É nesse cenário que o Poka-Yoke tipo gangorra se destaca: um dispositivo mecânico que transforma o peso, o contato e o movimento da peça em uma verificação automática.
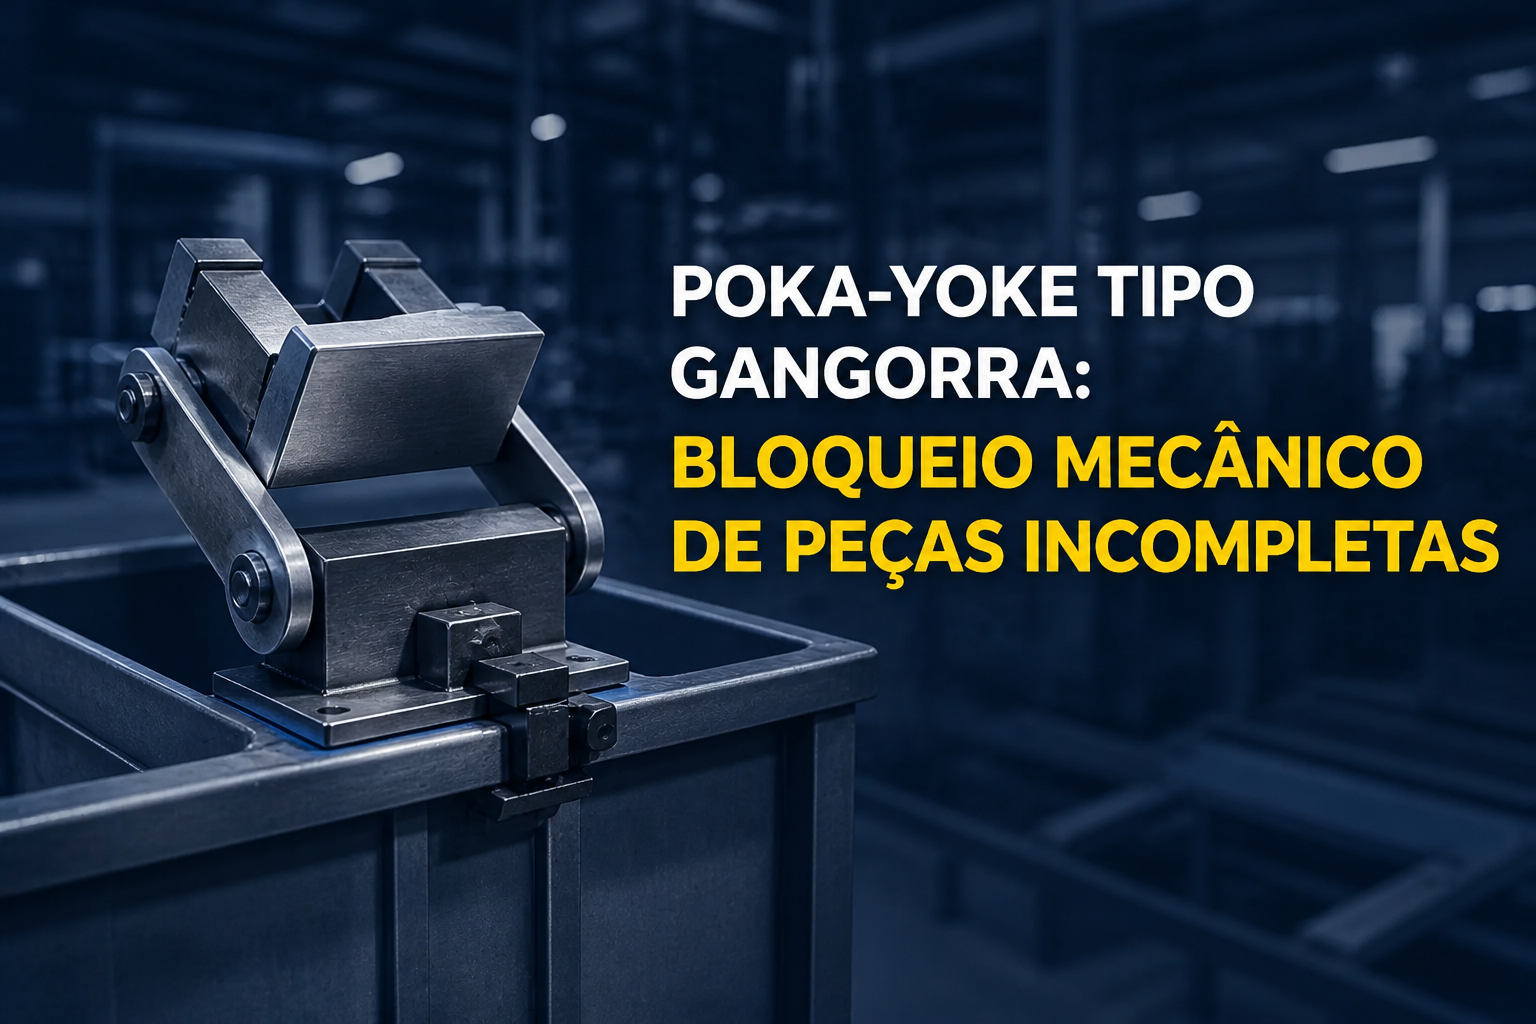
Instalado sobre a tampa de um contêiner, o mecanismo cria uma única passagem para as peças aprovadas. A peça completa pressiona um berço interno, aciona o movimento de gangorra e libera sua entrada. Se estiver faltando um componente, a interação física esperada não acontece e o dispositivo permanece bloqueado. Assim, a peça não conforme não chega ao recipiente de produtos aprovados.
Essa lógica traduz a essência do poka-yoke, ou mistake proofing: impedir que um erro avance ou torná-lo imediatamente evidente. Em vez de depender da memória, da atenção ou da interpretação do operador, o processo estabelece uma restrição física. A qualidade deixa de ser apenas uma conferência posterior e passa a fazer parte do próprio caminho da peça.
O princípio mecânico do Poka-Yoke tipo gangorra
O funcionamento do Poka-Yoke tipo gangorra se baseia em uma relação simples entre peça e dispositivo. O berço interno é projetado para reconhecer uma condição física específica, como a presença, a posição ou a altura de determinado componente. Quando a peça correta é inserida, ela toca os pontos previstos e produz o deslocamento necessário para liberar o mecanismo.
O nome “gangorra” vem justamente desse movimento de balanço. Uma parte do conjunto recebe a ação da peça, enquanto outra se desloca para permitir a passagem. Depois que a peça aprovada entra no contêiner, o sistema retorna à posição inicial e trava novamente, ficando pronto para o próximo ciclo.
Se a peça estiver incompleta, o contato esperado não ocorre da maneira correta. Pode faltar altura, apoio, massa ou interferência geométrica para mover o berço. Sem o curso mecânico necessário, a abertura continua fechada. O defeito, portanto, não precisa ser interpretado por uma pessoa: ele é convertido em impossibilidade física de avanço.
Essa solução se aproxima do método de contato descrito pela ASQ, no qual uma característica física — como forma, dimensão ou presença de componente — é usada para verificar a condição do produto. Também funciona como inspeção na fonte, pois a validação ocorre antes que a peça seja misturada às unidades aprovadas.
Como a peça completa libera a passagem
O ciclo começa quando o operador posiciona a peça no local indicado. Em uma aplicação bem projetada, a orientação é intuitiva e a peça se encaixa sem exigir ajustes delicados. Ao alcançar o berço interno, os componentes que devem estar presentes fazem contato com os pontos de verificação.
Esse contato movimenta o conjunto e desativa temporariamente o bloqueio. A gangorra libera a passagem, a peça segue para o contêiner e, em seguida, o mecanismo retorna automaticamente à sua posição de segurança. O travamento é restabelecido antes da próxima inserção.
O detalhe mais importante é que aprovação e movimentação acontecem no mesmo ato. Não existe uma inspeção separada que possa ser esquecida, contornada ou realizada fora de sequência. Para chegar ao contêiner, a peça precisa provar fisicamente que atende à condição definida no projeto.
Já uma peça sem o componente crítico não gera o acionamento completo. Ela permanece retida, sinalizando ao operador que existe uma anormalidade. Esse bloqueio imediato evita a mistura entre produtos conformes e não conformes, reduzindo o risco de envio incorreto para a etapa seguinte ou para o cliente.
O sistema também reduz decisões subjetivas. Em uma inspeção visual, fatores como fadiga, ritmo de produção, iluminação e experiência podem alterar o resultado. No tipo gangorra, a regra é incorporada à mecânica: ou a peça produz o movimento previsto, ou não é liberada.
Principais vantagens do mecanismo
Uma das maiores vantagens é a simplicidade operacional. Quando a verificação pode ser feita por contato e movimento, o dispositivo dispensa uma camada eletrônica de leitura. Isso pode significar menos cabeamento, menos parametrização e menor dependência de infraestrutura no ponto de controle.
Outro benefício é a resposta imediata. O erro é contido exatamente no momento em que a peça seria depositada entre as unidades aprovadas. Essa proximidade entre causa e bloqueio facilita a reação do operador e impede que o problema percorra outras etapas, acumulando custos de movimentação, rastreamento, segregação e retrabalho.
É importante, porém, evitar uma conclusão exagerada: ser mecânico não significa ser isento de manutenção. Pontos de articulação, molas, batentes, superfícies de contato e fixações precisam ser inspecionados. Poeira, cavacos, deformações ou desgaste podem alterar o curso do mecanismo. A vantagem está na robustez e na simplicidade relativa, não na ausência total de cuidados.
Onde o tipo gangorra pode ser aplicado
O modelo é indicado quando a conformidade da peça produz uma diferença física confiável. Isso acontece, por exemplo, quando um componente montado cria um ponto de contato que não existe na peça incompleta. Também pode funcionar quando a condição correta altera altura, perfil, apoio ou distribuição de esforço de maneira repetível.
O Poka-Yoke tipo gangorra é especialmente interessante em pontos de transferência. A peça acabou de ser processada e será enviada para outra operação, armazenada ou liberada para expedição. Se uma falha pequena passar por esse ponto, poderá ser descoberta somente depois, quando a correção será mais cara. Bloquear a peça na origem encurta o ciclo de resposta.
Antes de escolher o mecanismo, a engenharia deve estudar tolerâncias, variações normais, modo de inserção e ergonomia. Uma peça aprovada não pode ficar presa por pequenas oscilações permitidas, e uma peça defeituosa não pode obter uma falsa liberação. Também é necessário avaliar força de acionamento, frequência de uso, risco de montagem invertida e possibilidade de o operador tentar inserir a peça por outro caminho.
Gangorra ou escorregador: qual escolher?
Os dois modelos podem cumprir a mesma missão: permitir que apenas peças completas entrem no contêiner. A diferença está na forma como a condição correta produz a liberação.
No Poka-Yoke tipo gangorra, a peça pressiona o berço interno, movimenta o conjunto e abre a passagem. O projeto é vantajoso quando existe um ponto de contato confiável e quando o movimento de balanço oferece uma validação clara. Depois da entrada, o retorno e o travamento preparam o sistema para um novo ciclo.
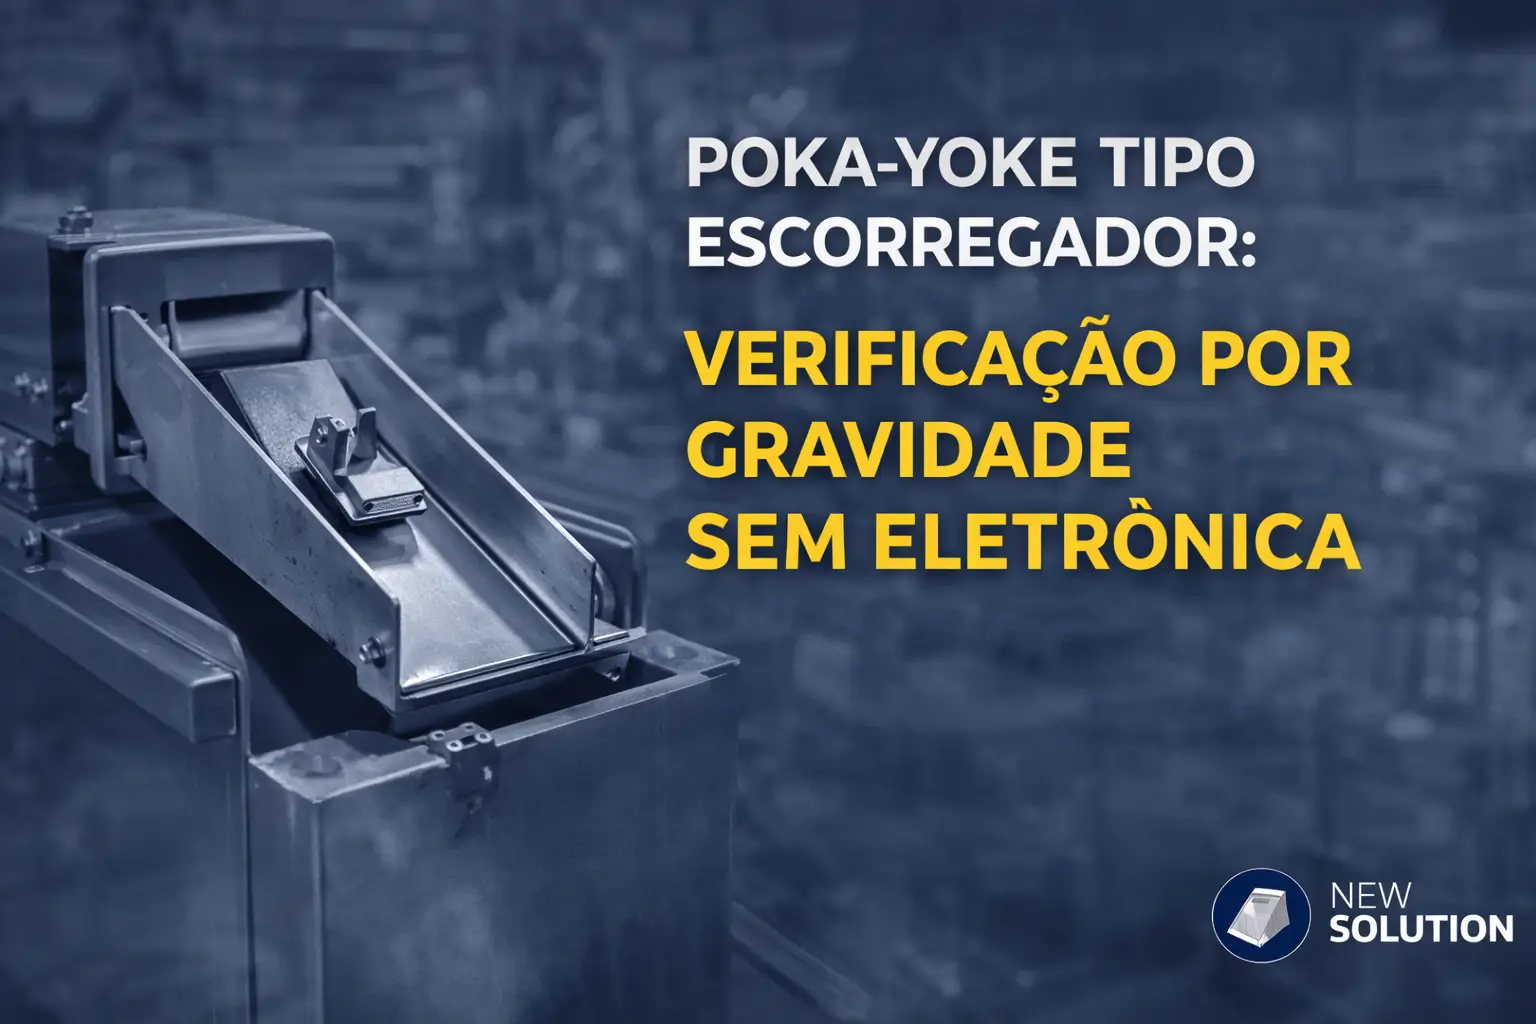
No tipo escorregador, a peça é colocada em uma pista e se move por gravidade. Sua geometria e seus componentes determinam se ela consegue percorrer o caminho e chegar ao contêiner. Esse modelo é adequado quando o deslizamento é estável e a própria trajetória pode funcionar como verificação.
Nenhum é universalmente superior. A escolha depende do comportamento da peça, do espaço disponível, da posição do contêiner, do ritmo da operação e do defeito que precisa ser impedido. Se a peça aciona um ponto específico com boa repetibilidade, a gangorra pode ser a arquitetura mais natural. Se ela se desloca de modo previsível por uma pista, o escorregador pode ser mais simples.
A decisão correta deve nascer de testes com peças boas e amostras representativas de falha. Escolher apenas pela aparência do dispositivo aumenta o risco de falso bloqueio, falsa aprovação ou desconforto operacional.
Proteção do fluxo com tampa e rampa
O poka-yoke principal resolve a validação, mas a proteção do processo pode exigir periféricos. Uma tampa enclausura o contêiner e ajuda a impedir que peças sejam colocadas diretamente entre os produtos aprovados, contornando o dispositivo. Sem esse cuidado, uma excelente verificação pode ser anulada por uma rota alternativa de acesso.
A rampa conduz a peça liberada até o interior da caçamba ou do contêiner. Além de organizar a queda, ela pode proteger o trajeto contra interferências e reduzir o risco de contaminação. Dependendo da geometria e do material, também ajuda a controlar impacto e posição de chegada.
Esses itens devem ser avaliados conforme o risco. Nem toda aplicação precisa do mesmo conjunto, mas todo projeto deve responder a uma pergunta: depois de aprovada, a peça continua protegida contra mistura, retirada indevida ou inserção por fora do fluxo definido?
Conclusão
Na prática, o Poka-Yoke tipo gangorra demonstra que prevenção de erros não precisa ser sinônimo de alta complexidade. Ao usar o contato da peça para movimentar um berço e liberar a passagem, o dispositivo integra inspeção e fluxo em uma única ação. Peças completas avançam; peças sem a condição necessária permanecem bloqueadas.
Seu valor está em conter a falha na origem, reduzir a dependência de inspeção visual e impedir a mistura de produtos não conformes. Porém, o resultado depende de projeto cuidadoso, testes representativos e manutenção compatível com o ambiente industrial.
Mais do que escolher entre gangorra, escorregador ou uma solução eletromecânica, a empresa precisa identificar qual princípio verifica a característica crítica com maior segurança e repetibilidade. O melhor poka-yoke não é o mais sofisticado: é aquele que torna o erro impossível de avançar no processo real.
Solicite uma avaliação técnica gratuita com a New Solution. A equipe pode analisar a peça, o modo de falha e o ponto de controle para desenvolver um Poka-Yoke customizado para sua operação. Entre em contato pelo WhatsApp (11) 91418-2679 ou pelo e-mail contato@newsolutionpokayoke.com.br.